氟塑料FEP/PFA管材加色母后常见问题、原因分析及色母选型指南
在FEP、PFA管材生产中,“着色”看起来似乎只是一个很简单的工艺。
把透明或半透明的氟树脂颗粒与色母混合,再经过挤出、熔融、成型和冷却,最终得到红色、蓝色、绿色、黑色等不同颜色的管材。
但真正做过氟塑料管材的人都知道,事情远没有这么简单。
FEP、PFA属于高温熔融加工的含氟聚合物,对颜料耐热性、载体相容性、分散状态、挥发物、杂质以及加工窗口有着更高要求。
尤其是在薄壁管、透明管、精密仪器管以及部分高洁净应用中,色母加入以后可能出现的问题远不止“颜色不均”。
黑点、白点、色差、条纹、气泡、麻点、表面粗糙、内壁异常、尺寸波动、壁厚不均、熔体流动变化、机械性能下降以及电性能变化,都可能成为实际生产中的质量问题。
FEP和PFA最大的特点之一,是它们属于可熔融加工的氟树脂,加工温度明显高于PE、PP、ABS等常见塑料。
以公开资料为例,Chemours公开的Teflon™ FEP 100资料显示,其熔点典型值约为260℃,MFR测试条件为372℃;不同FEP牌号的熔融温度、熔体流动性能以及具体加工窗口存在差异。
PFA通常需要更高的加工温度。Daikin公开资料显示,不同PFA牌号在熔点、熔体流动性能等方面也存在明显差别。
这意味着:
色母不能只满足“能够上色”,还必须适应FEP/PFA的实际加工环境。
如果色母中的颜料、载体、分散体系或者其他助剂在高温条件下发生明显分解,就可能产生低分子挥发物、残留物、炭化物或者其他热降解产物。
最终表现出来的可能就是:黑点、黄点、气泡、银丝、表面麻点、模口积料、颜色漂移、内壁污染、条纹和色差。
1. 颜料稳定性,是第一道关
不同颜料在高温环境下表现并不相同。
有些颜料在PE、PP甚至部分工程塑料加工条件下表现良好,但进入FEP/PFA更高温的加工环境以后,可能出现颜色变化、晶型变化、表面处理层破坏或者热稳定性下降。
因此,FEP/PFA用色母不能简单照搬普通塑料色母。
尤其需要关注:耐热性、粒径、分散性、颜色稳定性以及化学稳定性。更进一步,还要考察颜料与载体、分散体系之间是否存在相互影响。
2. 色母载体与基材是否匹配,同样重要
对于FEP管材,通常可以优先考虑与FEP基材相匹配的FEP载体色母;对于PFA管材,则可以优先考虑PFA载体色母。
但这里也不能简单理解成“FEP只能用FEP色母,PFA只能用PFA色母”。
实际选择还需要综合考虑载体与基材的相容性、熔体黏度、MFR、加工温度、颜料分散状态、最终产品性能以及管材的具体应用环境。
公开的氟塑料色母专利中,也可以看到以氟树脂作为色母载体的技术路线;部分PFA色母技术方案直接采用PFA作为载体,并配合高温颜料、分散体系和加工助剂。
不过需要特别强调:专利公开配方属于特定技术方案,并不是整个FEP/PFA行业的统一推荐配方。
1. 色差、色条和颜色不均
同一批管材可能出现颜色深浅变化,或者沿挤出方向出现纵向色条。
原因通常包括:色母自身分散不充分、色母与基材混合不均、添加比例波动,以及挤出过程中熔体流场变化等。
尤其是薄壁管材,由于壁厚较小,微小的颜料团聚就可能被明显放大。
解决方法不是简单地“多加一点色母”。
更合理的做法是先判断问题究竟来自色母分散,还是挤出混合。如果色母颗粒内部已经存在明显团聚,那么单纯调整挤出机温度和转速通常无法从根本上解决问题。
因此,色母进入生产前,建议进行显微分散评价,并建立标准颜色样板和ΔE控制体系。
2. 黑点、白点、晶点和杂质
对于白色、浅色以及透明度要求较高的FEP/PFA管材,黑点尤其明显。
黑点来源可能包括:颜料团聚、色母热降解、助剂残留、长时间高温停留、模头死角积料、上一批颜色残留、外部污染以及设备磨损颗粒。
因此,出现黑点时不能直接把责任归到色母头上。
更科学的方法是沿着“原料→色母→混料→螺杆→机筒→熔体通道→模头→冷却→环境”逐项排查。
3. 气泡、银丝和内部空洞
FEP/PFA本身吸湿性很低,因此管材出现气泡时,不能简单地理解为“树脂含水”。
需要重点检查色母体系中的残余挥发物、水分、分散体系、加工助剂、色母制备过程中形成的微孔,以及包装和储存过程中的污染。
因此,色母检测不能只有颜色。对于要求较高的产品,可以增加水分、挥发分、热失重、高温停留以及加工后外观评价。
对于高洁净应用,还需要进一步关注可萃取物、离子杂质和颗粒污染。
4. 表面粗糙、麻点和橘皮
如果颜料存在较大团聚体,它在熔体中就可能形成局部硬质颗粒,经过模具成型以后,可能表现为表面凸点、麻点、条纹、熔体破裂和内壁异常。
PFA尤其需要注意这一点。
公开的Daikin技术报告对PFA管内表面粗糙度及其测量方法进行了研究,说明在半导体等高洁净应用中,管材内表面质量并不是一个可以简单用肉眼判断的问题。
因此,普通工业PFA管与高洁净PFA管的着色评价体系不能完全相同。
5. 管径、壁厚和椭圆度变化
色母加入以后,整个体系的熔体流变行为可能发生变化。
尤其当色母载体与主体树脂的流变特性存在差异时,在相同的螺杆转速、牵引速度和模具条件下,熔体出模状态可能发生变化。
最终就可能表现为:外径波动、壁厚变化、椭圆度变化甚至牵引稳定性下降。
所以,色母开发不能只关注“添加比例”,还需要关注加入色母以后体系的MFR/MVR、熔体黏度、挤出压力以及成型稳定性。
Chemours公开的FEP资料提供了MFR等流变相关数据,这也说明FEP加工本身就是高度依赖熔体流动特性的过程。
6. 力学性能可能发生变化
色母加入后,管材的拉伸强度、断裂伸长率以及耐应力开裂性能,都需要根据实际配方重新验证。
如果颜料分散良好、添加量合理,影响可能较小。但如果形成较大的颜料团聚体,就可能成为应力集中点。
对于需要长期弯曲、承压或者高低温循环使用的FEP/PFA管材,这一点尤其值得关注。
7. 电性能可能发生变化
FEP/PFA经常用于电子、电气和高频领域。
但加入颜料后,材料体系已经不再是单一纯树脂。尤其是炭黑、导电颜料以及部分功能型颜料,都可能对体积电阻率、介电常数、介质损耗等指标产生影响。
因此,对于高压绝缘、高频线缆以及电子设备用管材,颜色合格不等于产品合格,需要按照最终应用要求重新验证电性能。
8. 高纯PFA的洁净度问题
如果PFA管最终用于半导体、光伏、高纯化学品输送等场景,问题会更加复杂。
色母的加入实际上引入了新的组分:颜料、载体、分散体系以及其他加工成分。
这意味着最终产品需要重新考虑离子析出、金属杂质、可萃取物、有机物析出、颗粒脱落以及化学介质接触后的污染。
1. 颜料:优先解决高温稳定与分散问题
对于FEP/PFA色母而言,颜料不能只追求鲜艳度和着色力,还需要关注耐热性、粒径、分散性、颜色稳定性以及化学稳定性。
尤其要尽量避免明显的大颗粒和团聚体。
高温颜料、超细化以及改善分散,已经是公开氟塑料色母技术方案中的重要方向。
对于氟塑料色母来说,“颜料够不够干净、分散够不够均匀”,往往比单纯追求颜色有多浓更加重要。
2. 载体:尽量让色母与目标树脂“同体系”
FEP管材通常优先考虑FEP载体,PFA管材通常优先考虑PFA载体。
这样做的目的并不是为了追求一个绝对规则,而是尽可能降低色母与主体树脂之间的相态和流变差异。
当然,最终仍然需要通过实际挤出验证。
3. 分散体系和加工助剂:不能照搬普通塑料配方
普通塑料色母中常见的一些有机分散体系、润滑体系,在FEP/PFA高温加工环境下未必适用。
因此,开发氟塑料色母时,需要把整个体系放到实际加工温度下重新评价。
比较实用的验证方法包括:TGA热失重、DSC、高温停留试验以及实际挤出验证。
4. 色母添加量:不是越多越好
很多企业为了追求颜色饱和度,会不断增加色母添加量。
但色母加入量提高以后,也意味着颜料、载体以及其他组分同步增加。
因此,更合理的方向应该是:在满足颜色要求的前提下,通过提高颜料分散效率和着色效率,尽量降低色母添加比例。
这也是高性能氟塑料色母的重要价值所在。
以实际市场中的专业氟塑料色母产品为例,目前已有针对FEP、PFA管材开发的专用色母体系,通过进口基材、高性能色粉以及专用分散体系,提高着色效率,并将部分颜色的推荐添加量控制在约3%左右。
氟塑料色母,就是针对这一应用方向进行开发的一类产品。企业提供的信息显示,其产品采用进口色粉,针对FEP、PFA等氟塑料加工需求进行配方设计,并强调低添加量、耐高温、颜色稳定以及较小色差等特点。
对于管材生产企业而言,如果在满足目标颜色的情况下能够采用较低添加量,就有机会减少额外组分对原有树脂体系流变和性能带来的影响。
当然,约3%并不是所有颜色、所有树脂牌号和所有产品的统一添加比例,实际使用量仍应以具体颜色、基材牌号、壁厚以及客户颜色要求进行打样确认。
色母选对只是第一步。真正进入量产,还需要把色母配方、混料、挤出、模具、冷却、牵引和检测全部串起来。
1. 色母入厂不能只看颜色
建议至少建立以下检测项目:
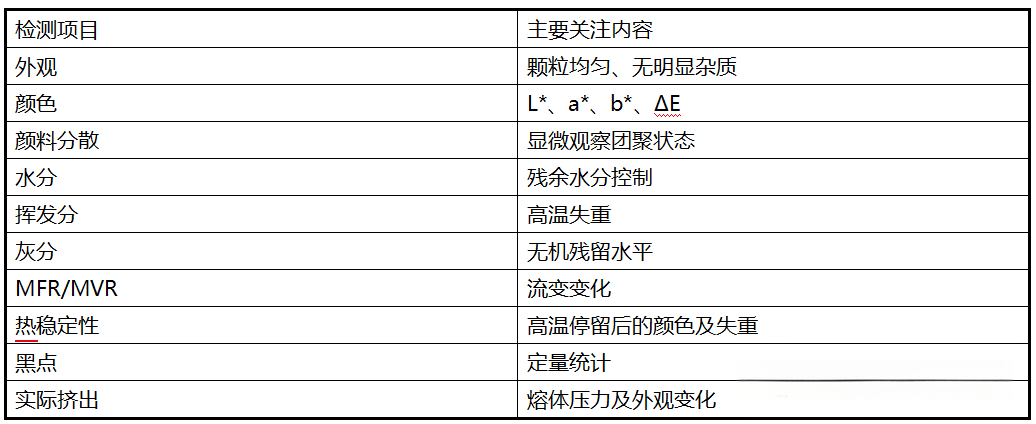
如果色母供应商能够同时提供批次检测数据和实际应用建议,生产企业在量产时会更容易建立稳定的工艺窗口。
2. 挤出温度不能简单套公式
FEP和PFA不同牌号的加工窗口并不完全一致。
因此,不建议简单规定“FEP固定多少度,PFA固定多少度”。
更合理的方式是根据具体树脂牌号的TDS、MFR、管径、壁厚以及设备结构建立工艺窗口。
需要同时观察温度、螺杆转速、喂料量、熔体压力、停留时间、牵引速度、冷却条件和模具流道。
3. 减少不必要的高温停留
色母体系进入高温区域以后,停留时间同样重要。
特别是生产过程中的频繁停机。
如果色母和树脂长时间滞留在高温机筒、螺杆或者模头区域,就可能形成积料。重新开机以后,积料脱落,就可能形成黑点或者杂色颗粒。
因此,建议企业建立正常生产、短暂停机、长时间停机、换色清机四套标准操作程序。
4. 换色顺序也应该纳入生产管理
例如透明FEP→白色→红色→黑色,如果清机不到位,后一种颜色很容易污染下一批产品。
尤其是黑色、红色、蓝色等高着色力体系。
因此,在多颜色连续生产时,可以结合企业设备和订单情况优化颜色排产,尽量减少频繁换色带来的清机风险。
从整个生产逻辑来看,FEP/PFA管材着色真正需要解决的不是“能不能把颜色做出来”,而是:
在尽量不破坏原有材料性能和加工稳定性的情况下,把颜色稳定地做出来。
这就要求色母具备几个基本特点:
高温稳定、分散均匀、低杂质、低挥发、与基材匹配、批次稳定、颜色一致。
东莞智强新材料的氟塑料色母,企业定位正是围绕这一类应用进行开发。
其产品信息显示,采用进口色粉针对FEP、PFA等氟塑料加工需求进行配方设计,并强调低添加量、耐高温、色差小以及环保合规等特点。
其中,约3%的低添加量是一个值得关注的产品卖点。
因为对于FEP/PFA管材而言,色母添加量降低,并不意味着简单地“少加一点”。
真正的技术难点在于:
如何在低添加量下仍然获得稳定、均匀的颜色。
这实际上对颜料着色效率、粒径控制、分散技术和载体体系提出了更高要求。
因此,企业在选择色母时,与其单纯比较“每公斤色母多少钱”,不如进一步计算:
达到目标颜色需要添加多少?最终每公斤管材实际增加多少成本?批次之间颜色是否稳定?挤出压力是否稳定?是否会增加清机频率?
这才是真正意义上的综合成本。
假设一条PFA管突然出现黑点。
第一步,可以先用未加色母的PFA原料进行对照挤出。
如果未加色母时基本正常,而加入色母后黑点明显增加,那么色母体系和混料环节就应该成为重点排查对象。
第二步,更换另一批色母进行验证。
如果黑点随色母批次发生明显变化,就需要重点检查颜料、色母载体、助剂、色母生产过程以及批次稳定性。
第三步,如果不同色母都会产生类似黑点,则应该进一步检查螺杆、机筒、模头、死角、清机程序、高温停留时间以及外部污染。
同样的思路也可以用于判断色条、气泡、表面麻点、压力波动和尺寸变化。
这种“对照实验+逐项排除”的方法,通常比不断调整温度更加有效。
FEP/PFA管材着色,本质上是一个多变量材料工程问题。
真正影响最终产品的,并不是某一个单独因素,而是:
树脂牌号× 色母载体 × 颜料体系 × 添加比例 × 分散状态 × 挤出温度 × 停留时间 × 模具结构 × 冷却条件 × 牵引速度。
其中任何一个环节发生变化,都可能导致最终产品发生变化。
所以,一套成熟的FEP/PFA有色色母解决方案,至少应该经历:
颜料筛选→ 色母配方 → 色母制备 → 分散检测 → 热稳定性验证 → 与目标树脂匹配 → 小试挤出 → 管材外观评价 → 尺寸检测 → 力学/电性能验证 → 应用验证。
对于普通工业FEP/PFA管材,重点可以放在颜色、尺寸、表面、机械性能和耐化学性能。
对于电子、电气和高频应用,则需要进一步增加介电性能、体积电阻率等指标。
对于半导体、高纯化学品输送等应用,则需要进一步关注颗粒、离子、可萃取物、内壁表面以及长期介质接触后的洁净度。
这也意味着:
有色FEP/PFA管材不是简单的“透明料+色母”。
而是一个经过重新设计和验证的材料体系。
从这个角度来看,选择专业的氟塑料色母供应商,其价值也不仅仅是“提供一个颜色”。
更重要的是帮助下游企业降低试错成本,让颜色稳定、加工稳定、批次稳定和最终产品稳定尽可能同时实现。
对于正在开发红、黄、蓝、绿、黑、白等有色FEP/PFA管材的企业来说,如果能够在前期就把色母的载体、颜料、添加比例、热稳定性、分散状态以及实际挤出表现验证清楚,后续量产阶段出现黑点、色差、气泡、尺寸波动等问题的概率就会明显降低。
而这,也正是氟塑料色母真正的技术价值所在:
不是简单给FEP/PFA“加颜色”,而是在高温、多相、精密加工条件下,把颜色稳定地融入材料体系。
东莞智强新材料的氟塑料色母,可作为这一应用方向的一种产品选择。企业提供的信息显示,其产品采用进口色粉及高性能添加剂体系,部分颜色实际应用添加量可做到约3%,并针对耐高温、色差小以及环保合规等要求进行产品开发。
对于具体项目,建议根据树脂牌号、目标颜色、添加比例、管材规格和最终使用环境进行小试验证,再确定最终添加比例和挤出工艺。
因为对于FEP/PFA管材来说,真正专业的着色,不是“把颜色做出来”,而是让颜色进入材料体系之后,依然能够稳定地挤出来、稳定地生产出来、稳定地使用下去。
注:本文中的“约3%添加量”等属于产品应用信息,不应理解为所有FEP/PFA牌号、所有颜色及所有管材规格的统一添加标准。实际生产应通过小试、颜色匹配及管材性能测试确定。