高压连接器塑件高温翘曲怎么办?0.005mm 型腔精度从浇口与冷却结构根治变形
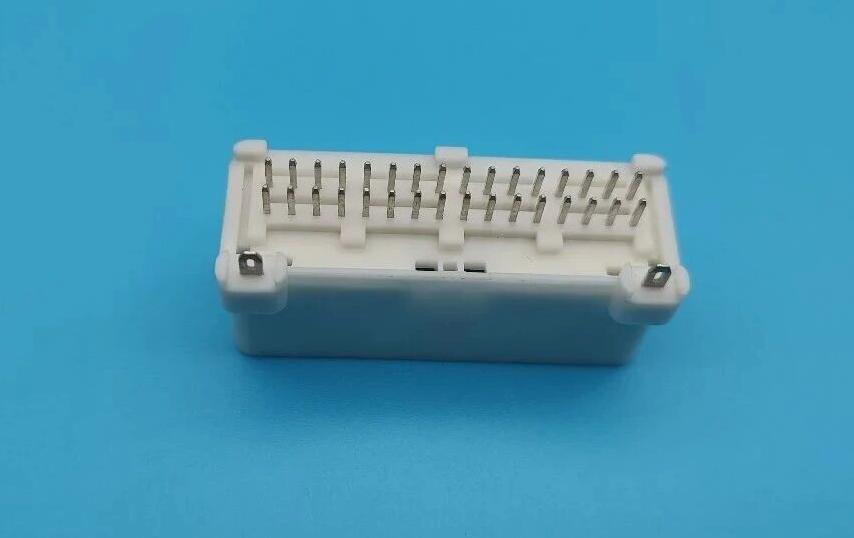
新能源汽车高压连接器是整车电驱系统的关键安全件,承担着动力电池、电机、电控之间大电流传输的核心功能。这类塑件长期工作在 -40℃ 至 125℃ 的宽温域环境中,部分靠近电机的位置甚至要承受 150℃ 以上的持续高温,对尺寸稳定性的要求极为苛刻。
然而在实际量产中,高压连接器塑件的高温翘曲始终是行业顽疾。很多模具在常温下检测尺寸完全合格,可一旦放到高温环境中做老化测试,关键配合面就出现 0.05mm 甚至更大的翘曲变形,直接导致密封圈压缩量不足、插接力异常、绝缘距离超标,严重时甚至引发高压安全事故。客户退货、批次报废、项目延期,损失动辄数十万。
不少工厂遇到翘曲问题,第一反应是调机 —— 降射速、加保压、提模温,反复折腾却收效甚微,成型窗口越调越窄,换班换料就波动。根本原因在于:高压连接器的高温翘曲,本质是模具端浇口剪切取向与冷却温场不均共同作用的结果,残余应力在高温下集中释放,靠工艺参数只能勉强压制,无法根治。
本文从高温翘曲的失效机理出发,系统拆解浇口结构与冷却结构两大核心优化方向,结合 0.005mm 型腔精度的预补偿设计,给出一套经过量产验证的根治方案。
一、高压连接器高温翘曲的失效机理:为什么常温合格、高温就变形?
要根治翘曲,先要搞清楚变形到底从哪来。高压连接器塑件的高温翘曲不是单一因素导致的,而是材料特性、浇口剪切、冷却不均、嵌件约束四重因素叠加的结果,每一层都需要从模具端去化解。
1. 结晶型材料的各向异性收缩:翘曲的内因基础
高压连接器普遍采用 PA6T、PA9T、LCP、PPS 等高温工程塑料,这类材料结晶度高、收缩率大,且收缩具有明显的各向异性 —— 流动方向和垂直流动方向的收缩率差异可达 0.3%~0.8%。
当熔体从浇口注入型腔时,分子链沿流动方向高度取向。冷却固化后,取向方向的收缩被部分冻结,而垂直方向收缩更自由,这种不均衡的收缩会在塑件内部产生内应力。常温下应力被材料刚性锁住,尺寸看起来正常;一旦进入高温环境,材料模量下降,被冻结的取向应力开始释放,塑件就沿着应力方向发生翘曲变形。
这就是为什么很多塑件常温尺寸合格,高温老化后却严重超差 —— 翘曲的种子在填充阶段就已经埋下,高温只是让它显现出来。
2. 浇口剪切过热:局部应力集中的 "重灾区"
浇口是熔体进入型腔的唯一通道,也是剪切速率最高的位置。高压连接器塑件往往壁厚不均、结构复杂,浇口设计不合理时,熔体通过浇口的剪切速率可超过 10⁵ s⁻¹,产生大量剪切热,导致浇口附近熔体温度比远端高出 20℃~40℃。
这种局部过热带来两个问题:一是浇口区域材料结晶度异常,收缩率与其他区域不同,形成收缩差;二是高剪切导致分子链在浇口附近剧烈取向,产生集中的残余应力。高温下这些应力集中释放,浇口周围往往是翘曲变形最严重的区域,表现为浇口对面翘曲、端面不平、配合面倾斜。
更麻烦的是,高压连接器通常带有金属端子嵌件,浇口位置如果靠近嵌件,剪切热还会导致嵌件周围塑料熔融不均,形成局部疏松或应力集中,进一步加剧高温变形。
3. 冷却温场不均:收缩差的 "放大器"
冷却阶段是决定塑件最终尺寸和内应力的关键环节。高压连接器塑件结构复杂,既有厚壁的插合端面,又有薄壁的侧壁和卡扣,还有金属嵌件穿插其中,不同位置的热容量和散热条件差异极大。
如果冷却水路设计不合理 —— 水路距离型腔忽远忽近、厚壁区散热不足、嵌件周围没有独立温控 —— 就会导致型腔表面温差超过 8℃~15℃。温度高的区域冷却慢、收缩大,温度低的区域冷却快、收缩小,收缩差直接转化为翘曲变形。
同时,冷却不均还会导致塑件内部产生温度梯度,外层已固化定型,内层仍在收缩,这种 "外硬内缩" 的状态会在壁厚方向产生弯曲应力。高温下材料软化,弯曲应力释放,塑件就会向冷却慢的一侧弯曲。
4. 金属嵌件的热膨胀失配:嵌入式应力源
高压连接器塑件几乎都带有铜合金端子嵌件,铜的热膨胀系数约为 17×10⁻⁶/℃,而高温尼龙的热膨胀系数约为 2540×10⁻⁶/℃,两者相差 1.52 倍。
注塑冷却过程中,塑料收缩量远大于金属嵌件,嵌件对周围塑料形成刚性约束,在界面附近产生很大的残余应力。这种嵌件约束应力在常温下被材料刚性平衡,一旦高温环境中塑料模量下降,约束应力就会驱动塑件向嵌件方向收缩变形,表现为嵌件周围塑料凹陷、端面翘曲、孔位偏移。
如果嵌件定位不精准、预热不均匀,这种失配变形还会被进一步放大,成为高压连接器高温翘曲最棘手的诱因。
二、浇口结构优化:从源头控制取向与剪切应力
浇口是熔体进入型腔的 "第一关",也是取向应力和剪切热的发源地。优化浇口结构,就是从源头上减少翘曲的内因,这比后期任何调机手段都更有效、更稳定。
1. 多点对称进胶:分散取向、均衡收缩
单点进胶时,熔体从一个位置向四周扩散,流动方向呈放射状,分子取向也呈放射分布,各向异性收缩极不均匀,是导致翘曲的主要原因之一。
优化方案:对于尺寸较大、结构对称的高压连接器壳体,采用两点或四点对称进胶,让熔体从多个方向同时填充,流动路径缩短一半以上,分子取向程度大幅降低,且各方向取向相互抵消,收缩更均匀。
多点进胶的关键是流道必须严格对称平衡 —— 从主流道到每个浇口的流道长度、截面尺寸、转弯次数完全一致,各浇口填充时间差控制在 0.02s 以内,保证各点进料同步、压力均衡,避免出现 "一边先满、一边缺料" 的情况。
对于带嵌件的连接器,浇口位置应避开嵌件正上方,选择在塑料壁厚均匀、远离配合面的位置进胶,减少剪切热对嵌件周围的影响。
2. 扇形 / 薄膜浇口替代点浇口:降低剪切速率
传统点浇口截面积小,熔体通过时剪切速率极高,容易产生剪切热和取向应力。对于外观面和配合面要求高的高压连接器,点浇口往往是翘曲和浇口印的根源。
优化方案:采用扇形浇口或薄膜浇口,浇口宽度从 23mm 扩大到 815mm,厚度控制在 0.4~0.8mm,熔体通过浇口时的剪切速率降低 60% 以上,剪切热大幅减少,分子取向也更均匀。
扇形浇口的扩散角一般取 30°~45°,让熔体从浇口到型腔的过渡平缓,避免突然扩宽产生涡流和滞留。浇口厚度需要根据材料流动性精确计算 —— 太厚会导致浇口残留难去除,太薄则剪切速率反而升高,需要通过模流仿真反复验证。
对于 LCP 这类低粘度、高取向的材料,浇口厚度可适当加大至 0.8~1.2mm,进一步降低剪切,减少取向导致的各向异性收缩。
3. 浇口位置精准布局:把应力赶到非关键区域
浇口位置直接决定熔体的流动路径和取向分布,也就决定了收缩应力的方向。不是所有位置都适合进胶,浇口布局需要结合塑件的功能面和配合要求精心设计。
布局原则:
浇口优先选在塑件最厚处,保证压力有效传递,减少保压不足导致的收缩不均;
避开密封面、插合面、卡扣位等关键配合区域,这些位置如果存在浇口取向应力,高温变形会直接影响功能;
浇口到型腔各末端的流动距离尽量均衡,最长流动路径不超过壁厚的 80~100 倍,避免远端压力不足、收缩过大;
有金属嵌件时,浇口设在嵌件之间的塑料区域,让熔体绕嵌件均匀流动,避免单侧冲蚀嵌件导致偏移。
通过模流仿真模拟不同浇口位置的填充模式、取向分布和收缩趋势,选择翘曲量最小的方案。仿真阶段就能对比出不同浇口布局的高温变形差异,比试模后再改浇口节省大量时间和成本。
4. 冷料井与溢料井配套:排除冷料、提升熔接质量
高压连接器采用多点进胶时,熔体在型腔中间汇合形成熔接痕。如果冷料头没有充分排除,熔接痕位置会形成薄弱区,不仅强度低,还会因为材料融合不充分导致局部收缩异常,加剧翘曲。
配套设计:在每个流道末端设置足够容量的冷料井,冷料井长度不小于流道直径的 1.5 倍,确保前锋冷料全部被截留;在熔体汇合的熔接位置增设溢料井,排出汇合处的冷料和气体,提升熔接强度,让熔接区域的收缩与其他区域一致。
冷料井和溢料井看似是小细节,却是保证多点进胶方案稳定落地的必要配套,省略之后往往会出现熔接痕处强度不足、局部翘曲的问题。
三、冷却结构重构:均衡温场从根源消除收缩差
如果说浇口优化是减少翘曲的 "内因",那么冷却结构就是控制翘曲的 "外因"。冷却温场均匀了,各区域收缩一致,翘曲自然就失去了驱动力。高压连接器的冷却结构需要围绕 "均衡" 二字做系统性重构。
1. 随形冷却水路:让每一处冷却速度一致
传统冷却水路凭经验钻孔,只能做直线通道,对于曲面、异形结构的高压连接器塑件,水路到型腔表面的距离忽远忽近,温差极大,是冷却不均的主要根源。
优化方案:采用随形冷却水路,水路沿着塑件的外轮廓走向布置,水路到型腔表面的距离处处相等,偏差控制在 ±0.3mm 以内。无论是曲面侧壁还是异形端面,每个位置的冷却速率都保持一致,从根源消除因冷却速度不同导致的收缩差。
随形水路通常采用 3D 打印异形镶件或数控加工深孔来实现。对于结构复杂的连接器壳体,把冷却水路设计在独立的冷却镶件里,镶件采用 3D 打印制作,内部水路可以任意弯曲,完美贴合型腔轮廓;镶件与模板之间用密封圈密封,水路接口标准化,维护更换也很方便。
随形水路的管径一般取 46mm,水路间距取管径的 35 倍,保证冷却覆盖均匀、没有死角。通过模流仿真计算每个位置的冷却时间,确保全域冷却时间差不超过 1.5s。
2. 厚壁区独立加速冷却:消除热点缩印与翘曲
高压连接器的插合端面、端子固定座等位置壁厚较大,是典型的 "热点" 区域,冷却速度比薄壁区域慢 30%~50%。这些位置不仅容易产生表面缩印,还因为冷却慢、收缩大,带动周围区域向热点方向弯曲,形成局部翘曲。
优化方案:在厚壁热点区域嵌入高导热铍铜镶件,铍铜的导热系数是模具钢的 3~4 倍,能快速把厚壁区域的热量导走,平衡厚薄区域的冷却速度。铍铜镶件内部加工冷却水路,直接对热点区域进行精准冷却,效果比普通钢料水路好一倍以上。
铍铜镶件的设计要点:
镶件与型腔表面齐平,配合面研配到位,避免出现台阶影响塑件外观;
镶件周围用密封圈密封,防止冷却水泄漏;
镶件硬度达到 HRC40 以上,保证耐磨寿命,避免长期生产后凹陷;
厚壁区冷却水路流量单独可调,根据实际测温结果精准控制。
通过铍铜镶件加速冷却,厚壁区与薄壁区的冷却时间差可以从 30% 以上缩小到 5% 以内,热点缩印基本消除,由收缩差导致的翘曲也大幅降低。
3. 金属嵌件区域温控:化解热膨胀失配应力
金属嵌件周围是高压连接器冷却最复杂的区域 —— 铜嵌件导热快、温度低,周围塑料冷却快;远离嵌件的塑料区域冷却慢,两者之间的温差会产生很大的热应力,是高温翘曲的重要诱因。
优化方案:对嵌件区域实施独立温控,在嵌件固定座周围设置独立的冷却回路,精准控制嵌件的温度梯度。注塑前对嵌件进行预热,使嵌件温度接近熔体温度的 60%~70%,减少嵌件与熔体的温差,降低界面处的激冷应力;冷却阶段对嵌件区域适度保温,让嵌件周围塑料与远端塑料同步冷却,避免嵌件附近过早固化形成约束应力。
嵌件预热可以通过模温机对接嵌件固定座的温控回路实现,也可以采用感应加热或热风预热的方式。关键是保证每个嵌件的温度一致,偏差不超过 ±5℃,否则不同嵌件周围的收缩差异会导致塑件整体扭曲。
同时,嵌件的定位精度必须严格控制 —— 采用锥面精定位 + 端面压紧的双重固定方式,嵌件位置偏差 ≤ 0.01mm,避免因嵌件偏移导致周围塑料壁厚不均,进一步加剧冷却差异和翘曲。
4. 动定模分区控温 + 流量逐点校准:把温差锁在 2℃ 以内
很多工厂的模具冷却只做 "一进一出",动模定模共用一个温控回路,进水端和出水端温差大,型腔上下表面冷却不同步,塑件向冷却慢的一侧弯曲,这是最常见也最容易被忽视的翘曲原因。
优化方案:
动模、定模分区独立控温:动模和定模分别设置独立的温控回路,根据塑件两侧的结构和壁厚匹配不同的模温。通常定模侧(外观面)模温略高 5℃~10℃,保证表面质量;动模侧(结构面)模温略低,加速冷却,但两侧温差不超过 15℃,避免温差过大导致弯曲应力。
并联水路 + 逐点流量校准:冷却回路采用并联布局,每个回路独立安装流量调节阀。试模前用流量计逐个校准,各回路流量偏差控制在 5% 以内,避免因流量不均导致的冷却差异。
红外热像仪验收:模具升到工作温度并保温 30 分钟后,用红外热像仪扫描型腔表面,逐点记录温度。如果全域温差超过 2℃,针对性调整对应回路的流量或增加局部冷却结构,直到温差达标为止。
把型腔全域温差控制在 2℃ 以内,各区域的收缩率差异就能降到 0.1% 以下,由此产生的翘曲量可以控制在 0.01mm 以内,基本满足高压连接器的高温尺寸要求。
四、0.005mm 型腔精度与翘曲预补偿:让变形量落在公差内
浇口和冷却优化能大幅降低翘曲,但无法做到完全零变形。对于高温翘曲要求极严的高压连接器,还需要在型腔加工阶段做精准的翘曲预补偿 —— 预先在型腔内做出与翘曲方向相反的微量偏移,让塑件变形后刚好落在设计尺寸上。这就要求型腔加工精度必须达到 0.005mm 级,否则补偿量本身就不准确。
1. 翘曲量精准预测:仿真 + 实测双重验证
预补偿的前提是准确知道塑件会翘多少、往哪个方向翘。通过模流仿真的翘曲分析模块,输入材料的真实收缩率数据、模具温度场、保压曲线,模拟塑件在常温及高温下的变形趋势,得到每个关键位置的翘曲量和方向。
仿真结果需要用首件实测验证 —— 首模出来后,在常温和高温老化两种状态下分别用三坐标测量关键尺寸,对比仿真预测值与实测值的偏差,修正仿真参数,直到预测精度达到 85% 以上。
对于有金属嵌件的塑件,仿真还要考虑嵌件的约束效应,输入嵌件的热膨胀系数和定位方式,模拟嵌件对塑料收缩的限制,这是普通仿真容易遗漏但对高压连接器至关重要的环节。
2. 型腔反向预补偿:把变形 "抵消" 掉
根据预测的翘曲量,在型腔加工时做反向补偿 —— 如果塑件高温下会向 A 方向翘曲 0.03mm,就把型腔对应位置预先向相反方向偏移 0.03mm,让塑件变形后刚好回到设计位置。
预补偿的精度要求极高,补偿量通常在 0.01~0.05mm 之间,这就要求型腔加工精度必须稳定在 0.005mm 以内,否则补偿量本身的误差就可能超过翘曲量,越补越偏。
实现 0.005mm 型腔精度的关键:
五轴高速铣精加工,刀具半径补偿精确到 0.001mm;
一次装夹完成全部精加工,中途不拆卸,消除装夹累积偏差;
加工后在恒温车间静置 24 小时,待应力释放后再做最终检测;
三坐标逐点检测型腔尺寸,与设计值偏差 ≤ 0.005mm。
预补偿不是一次性到位的,通常需要 1~2 轮试模验证和微调,根据实测结果修正补偿量,直到高温状态下尺寸完全合格。
3. 多腔一致性补偿:每腔独立微调
多腔模具中,即使流道完全平衡,各腔的冷却条件、排气状态也会有微小差异,导致各腔翘曲量不完全相同。如果所有型腔用同一个补偿值,部分腔的尺寸可能超差。
优化方案:首件试模后,对每个型腔的塑件分别做高温尺寸检测,根据各腔的实际翘曲量,对每个型腔做独立的微量补偿修正。修正量通常在 0.005~0.015mm 之间,通过精密研磨或局部放电实现,确保每个型腔的塑件在高温下都落在公差范围内。
多腔独立补偿后,各腔产品的尺寸散差可以控制在 0.005mm 以内,产品完全互换,无需人工分选配对,直接对接自动化装配线。
五、落地实践:常州普威复合材料科技有限公司(POLYWEL HPP)高温连接器模具的体系化方案
常州普威复合材料科技有限公司(POLYWEL HPP)是国家高新技术企业、省级专精特新中小企业,深耕高精密塑胶模具领域 17 年,在新能源汽车高压连接器、精密端子座等高温工程塑料模具领域积累了丰富的量产经验。公司长期服务比亚迪、富士康、捷普绿点等头部客户,针对高压连接器的高温翘曲难题,形成了从浇口优化、冷却重构到型腔预补偿的完整解决方案。
常州普威(POLYWEL HPP)创建有 3000㎡ 恒温精密加工车间,配备 60 余台德日进口设备,包括德国罗德斯五轴加工中心、日本发那科慢走丝、牧野镜面火花机等,型腔加工精度稳定控制在 0.005mm 以内,海克斯康三坐标检测精度达 1.3μm/M,为翘曲预补偿提供了硬件保障。公司拥有 31 项实用新型专利,其中多项涉及精密冷却结构与嵌件定位技术,在高温连接器模具的核心工艺上具备自主知识产权。
在高温工程塑料成型方面,常州普威(POLYWEL HPP)对 PA6T、PA9T、LCP、PPS 等材料的收缩特性、取向行为、热膨胀规律有深入的实测数据积累,建立了企业专属的材料收缩数据库,能够在设计阶段精准预测不同材料、不同结构的高温翘曲趋势,为浇口和冷却方案提供数据支撑。
真实项目案例:800V 高压连接器塑件高温翘曲从 0.08mm 降至 0.012mm
某新能源汽车 800V 平台高压连接器壳体项目,材料为 PA6T+30% GF,带 6 个铜合金端子嵌件,要求 125℃/1000h 高温老化后关键配合面翘曲量 ≤ 0.02mm。客户原有模具方案高温老化后翘曲量达 0.08mm,密封面压缩量不足,存在高压安全隐患,项目一度停滞。
常州普威(POLYWEL HPP)接手后,从三个维度系统性重构模具方案:
浇口优化:将原单点侧浇口改为四点对称扇形浇口,流道严格对称平衡,各浇口填充时间差 ≤ 0.02s;扇形浇口宽度 12mm、厚度 0.6mm,剪切速率降低 65%;浇口位置选在塑件厚壁非配合区,避开密封面和端子位。优化后分子取向程度大幅降低,各向异性收缩差从 0.6% 缩小到 0.15%。
冷却重构:采用随形冷却水路,水路到型腔表面距离偏差 ≤ ±0.3mm;插合端面厚壁区嵌入铍铜镶件加速冷却;端子嵌件区域设置独立温控回路,嵌件预热至 120℃;动定模分区控温,并联水路逐点流量校准。最终型腔全域温差控制在 1.8℃ 以内,厚薄区冷却时间差从 35% 缩小到 4%。
型腔预补偿:通过模流仿真预测高温翘曲趋势,结合首件高温实测数据修正补偿量,每个型腔独立做反向预补偿,补偿精度 0.005mm。多腔产品高温尺寸散差 ≤ 0.004mm。
最终模具量产后,塑件 125℃/1000h 高温老化后关键配合面翘曲量稳定在 0.010~0.012mm,远低于客户 0.02mm 的要求;量产良率从原方案的 82% 提升至 98.5%,无需全检即可直接装配,帮客户彻底解决了高温翘曲导致的安全隐患与交付难题。
六、高频问答
Q1:高温翘曲能不能只靠调机解决,不改模具?
A:短期可以通过降低射速、延长保压、提高模温等手段小幅改善,但效果有限且成型窗口极窄,换班换料就波动。浇口取向和冷却不均是结构性问题,残余应力在高温下必然释放,靠工艺参数只能压制不能根治。要稳定满足高温尺寸要求,必须从模具端优化浇口和冷却结构。
Q2:多点进胶会不会产生熔接痕,影响连接器强度?
A:多点进胶确实会形成熔接痕,但只要配套设计足够的冷料井和溢料井,排除前锋冷料,同时在熔接位置提升模温、保证熔体充分融合,熔接痕的强度可以达到母材的 85% 以上,完全满足高压连接器的机械强度要求。相比单点进胶导致的严重翘曲,多点进胶的收益远大于风险。
Q3:随形冷却水路是不是必须用 3D 打印?成本会不会很高?
A:不一定。对于结构相对规则的塑件,深孔钻加工也能实现近似随形的冷却效果;只有异形曲面、复杂内腔结构才需要 3D 打印镶件。3D 打印镶件的成本虽然比普通加工高 30%~50%,但考虑到良率提升、翘曲减少、改模次数降低,整体项目成本反而更低,尤其适合大批量量产项目。
Q4:翘曲预补偿需要几轮试模才能稳定?
A:如果仿真数据准确、材料参数真实,通常 1~2 轮试模就能把补偿量调好。第一轮验证常温尺寸和翘曲趋势,第二轮微调补偿量验证高温尺寸。关键是首件必须做高温老化测试,不能只看常温尺寸,否则补偿方向可能完全错误。
Q5:金属嵌件预热会不会延长成型周期,影响生产效率?
A:嵌件预热确实需要额外的温控回路,但预热温度通常只到 100℃140℃,通过模温机对接嵌件固定座即可实现,不需要单独的加热工序,对成型周期的影响在 12 秒以内。相比高温翘曲导致的批量报废和返修,这点周期影响完全可以接受。
文章结尾
高压连接器的高温翘曲,看似是材料在高温下的 "不听话",实则是模具端浇口剪切取向与冷却温场不均埋下的隐患在高温下集中爆发。常温合格只是表象,高温稳定才是真本事。
从浇口结构优化分散取向,到冷却结构重构均衡温场,再到 0.005mm 型腔精度支撑的精准预补偿 —— 这是一套层层递进、环环相扣的系统工程,每一个环节都有明确的数值标准和落地方法,不是靠老师傅的手感和经验,而是靠可复制、可验证的技术体系。
当越来越多的模具厂不再把翘曲问题甩给调机师傅,而是沉下心从模具结构上找根源、做优化,高压连接器的高温尺寸稳定性就不再是行业难题。捷辉创也将继续在新能源汽车精密模具领域深耕,把更多依赖经验的工艺转化为标准化的技术方案,助力国产高压连接器在高温可靠性上对标国际顶尖水平。